除尘设备配件铸造工艺解析:从材料选型到非标定制的工程实践
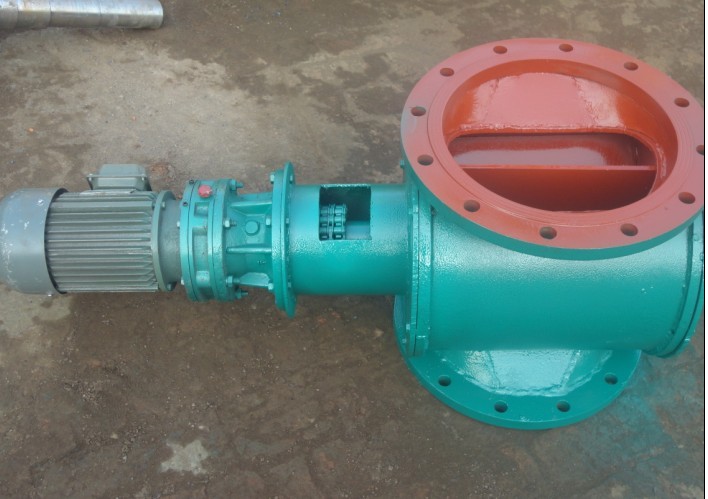
在工业烟气治理系统中,除尘器本体的设计寿命通常在15至20年,而内部配件的实际服役周期往往只有3至8年。这一差距并非设计缺陷,而是由配件所处的工况决定的——高浓度粉尘冲刷、酸性气体腐蚀、周期性脉冲清灰带来的交变应力,共同构成了对铸件性能的严苛考验。泊头作为国内铸造产业集聚区之一,在除尘设备配件领域积累了较为完整的工艺体系,本文结合生产实践与行业数据,对关键环节做系统性梳理。
一、除尘配件失效机理与材质匹配逻辑
中国环境保护产业协会2023年发布的电除尘与袋除尘运行调研显示,除尘器非计划停机原因中,配件失效占比约41%,其中因磨损导致的漏风、因腐蚀引起的结构开裂分别占失效案例的52%和27%。这组数据指向一个基本事实:配件材质的选择必须建立在对失效模式的准确判断之上,而非简单追求高硬度或高合金含量。
以袋式除尘器的花板为例,其长期处于含湿含酸气流环境中,若选用普通灰铸铁,虽成本较低且铸造性能优良,但在pH值低于4的工况下年腐蚀速率可达0.3mm以上。此时改用球墨铸铁件并辅以环氧涂层,可将腐蚀速率控制在0.05mm以内,同时球墨铸铁的抗拉强度(≥400MPa)较灰铸铁(≥200MPa)提升明显,能够更好地承受滤袋框架的集中载荷。而对于旋风除尘器的内衬板、卸灰阀阀板等以磨粒磨损为主的部件,高铬铸铁的硬度优势(HRC≥58)则更为关键,其耐磨性可达普通碳钢的8至12倍。
二、消失模铸造在复杂配件成型中的适用性
除尘设备配件多为非标结构件,如异形风管法兰、脉冲喷吹管接头、灰斗导流板等,传统砂型铸造在分型面选择和砂芯设计上存在局限。消失模铸造(EPC)工艺通过泡沫模样的整体成型,能够实现复杂内腔结构的一次浇注,减少加工余量和飞边缺陷。以某钢铁企业烧结机头除尘改造项目为例,其灰斗导流板采用消失模工艺生产后,铸件尺寸精度达到CT8级,较原砂型工艺减少机加工工时约35%,单件生产周期从12天压缩至7天。
需要注意的是,消失模铸造对泡沫模样的密度均匀性要求较高,涂料透气性控制不当易产生碳缺陷。在除尘配件生产中,针对壁厚差异较大的部件(如厚度从8mm突变至40mm的阀体),需通过浇注系统阶梯设计与负压度调节来平衡充型速度,避免冷隔与皱皮。
三、非标铸件加工的质量控制节点
除尘配件的非标属性决定了质量控制不能依赖通用标准,而需建立从模具到成品的节点管控。泊头福润达铸造在生产实践中归纳出三个关键控制点:其一,模具首件全尺寸检测,重点关注与除尘器本体的接口部位,公差控制在±1.5mm以内;其二,熔炼环节的炉前快速分析,对球墨铸铁件需确保球化率不低于85%,石墨大小达到6至7级;其三,铸件本体的无损检测,对承受脉冲喷吹压力的气包、喷吹管等承压件,按GB/T 7233标准执行超声波探伤,不允许存在当量直径超过3mm的缺陷。
此外,铸铝件定制在除尘配件中的应用也值得关注。脉冲阀阀盖、文氏管等部件采用ZL104铝合金重力铸造,单件重量较铸铁件减轻约60%,对于提升除尘器顶部结构的抗震性能具有实际意义,但需注意铝液精炼除气工艺的控制,针孔度应达到二级以上。
四、面向批发采购的供应链协同
除尘设备配件具有多品种、小批量的采购特征,铸造件批发环节的交付稳定性直接影响除尘器制造企业的排产节奏。行业调研数据显示,配件供应商的平均准时交付率约为78%,而通过建立常规模具库与半成品毛坯储备,可将常用规格配件的交付周期从25天缩短至10天以内。对于机械配件铸造企业而言,将消失模工艺的柔性生产优势与模块化模具设计相结合,是应对非标铸件加工需求波动的可行路径。
从材料选型到工艺适配,再到供应链响应,除尘设备配件的铸造生产本质上是一项系统工程。理解工况、尊重材料特性、控制过程节点,远比单纯扩大产能更具长期价值。对于铸造厂而言,深耕细分领域的工艺积累,正是在激烈市场竞争中形成差异化能力的根基。